Visão computacional na indústria metalmecânica
Na metalmecânica, a uAiLook usa as câmeras da planta para avisar quando alguém entra na zona de risco de prensas, dobradeiras e células robotizadas, verificar EPI na usinagem e na solda, registrar paradas de máquina com motivo e inspecionar peça na saída da operação, com processamento na planta ou em nuvem dedicada.
Roda em servidor GPU na planta ou em nuvem dedicada, com as câmeras que você já tem.
- Integração nativa Hikvision, ONVIF e RTSP
- Sem sensor novo na linha
- Aderente à LGPD
Quais são as dores da metalmecânica que as câmeras resolvem?
Gente entrando no raio de prensa, dobradeira e robô
Proteção e intertravamento existem, mas o ajuste de setup, a retirada de peça presa e o atalho entre células colocam pessoas dentro da zona de risco. O quase-acidente acontece e não entra em registro nenhum.
Óculos e protetor auricular fora do lugar na usinagem
Em torno, centro de usinagem, esmerilhamento e rebarbação, o óculos sobe para a testa e o protetor sai do ouvido ao longo do turno. A ronda pega o momento, não o turno inteiro.
Parada de prensa e de CNC sem motivo registrado
Troca de ferramenta, falta de blank, espera por inspeção de primeira peça e microparadas somam horas por semana. No apontamento, a maior parte vira "outros", e o OEE não mostra onde agir.
Defeito visível que só aparece no cliente
Peça sem furo, sem porca soldada, montada invertida ou sem marcação passa pela inspeção por amostragem. A reclamação chega com o lote inteiro para triagem.
Quais módulos se aplicam em metalmecânica?
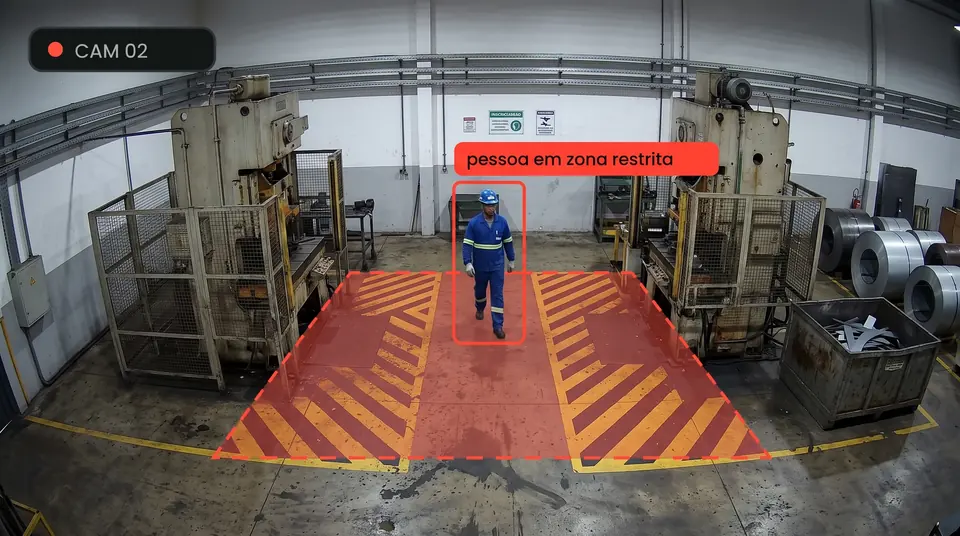
Pessoas em zona de risco
Delimita a zona de risco de prensas, dobradeiras, células robotizadas e da área sob ponte rolante. Pessoa dentro da área gera alerta imediato, e cada entrada vira registro de quase-acidente com imagem.
Ver o módulo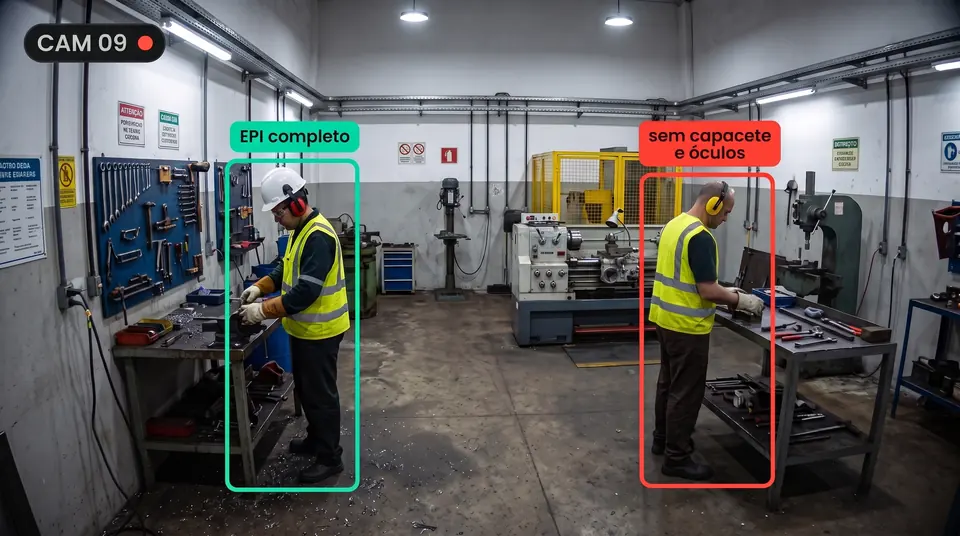
Uso de EPI
Verifica óculos e protetor auricular na usinagem e no esmerilhamento, e máscara de solda, luvas de raspa e avental nas células de solda, conforme a matriz de EPI de cada área.
Ver o módulo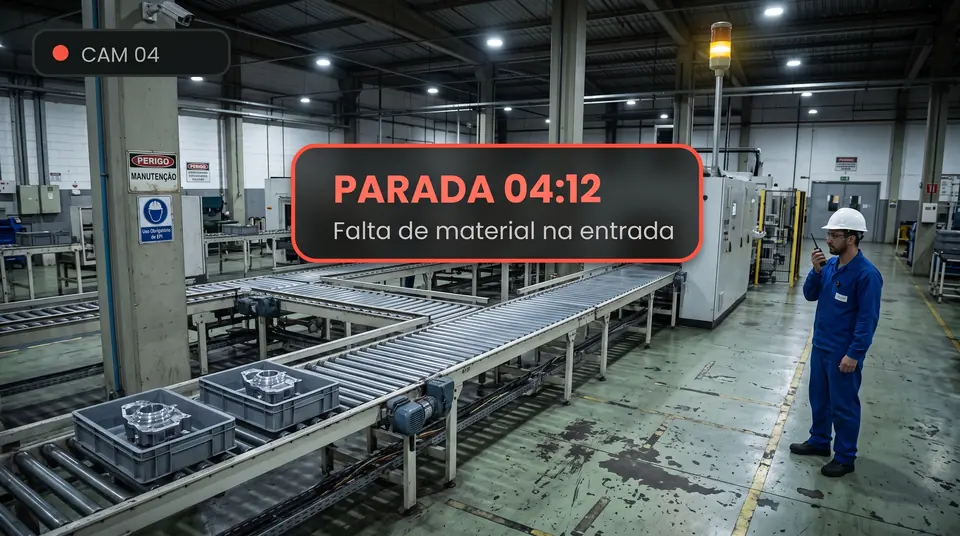
Paradas e motivos
Detecta a parada de prensa, dobradeira e CNC pela imagem e ajuda a classificar o motivo: setup, troca de ferramenta, falta de material ou espera por inspeção. O OEE passa a ter base.
Ver o módulo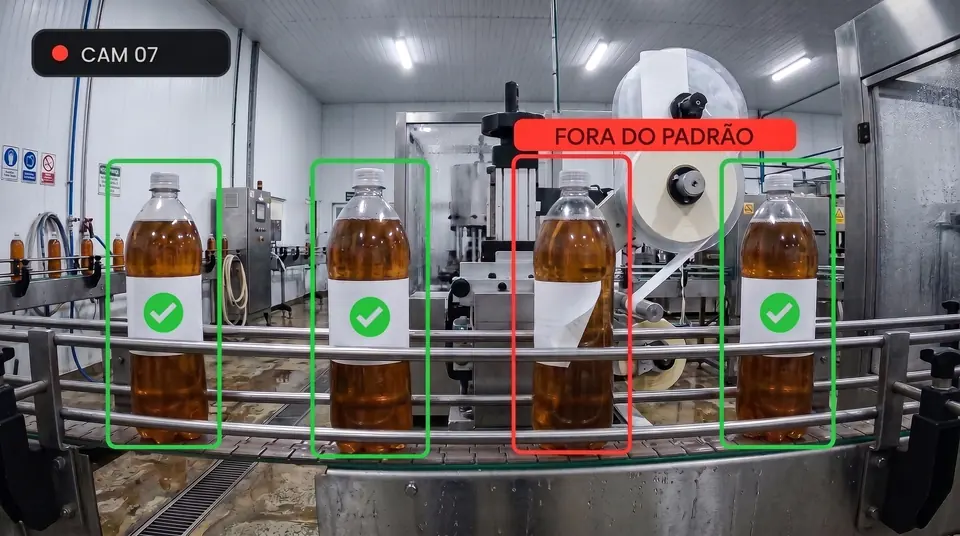
Anomalias e qualidade
Confere presença de furo, porca soldada, componente montado e marcação de peça na saída da operação, antes de o lote seguir para a próxima etapa.
Ver o módulo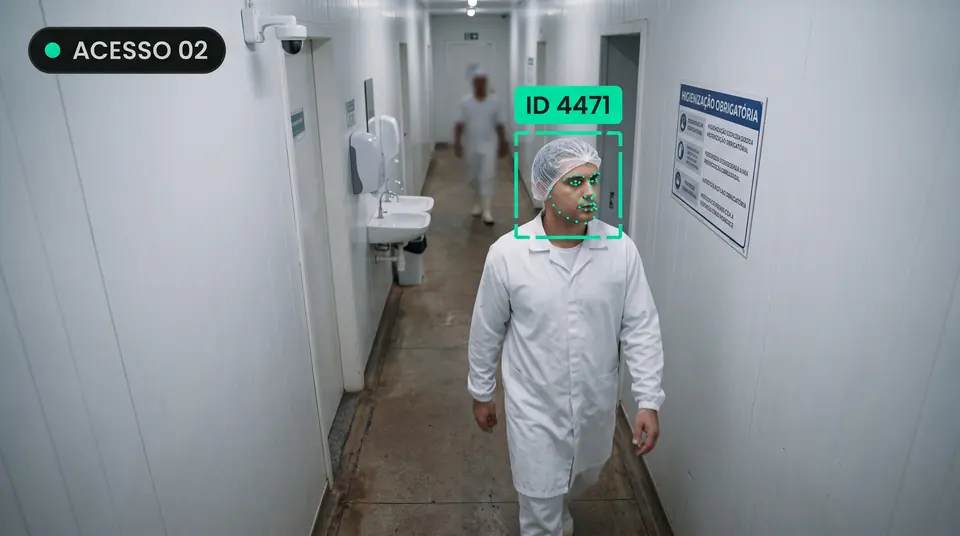
Reconhecimento facial
Registra quem entrou em áreas restritas, como cabine de pintura, sala de ferramentaria e células com operação autorizada, e apoia o controle de operadores capacitados por máquina.
Ver o móduloQuer saber o que suas câmeras já conseguem medir?
No diagnóstico, olhamos as prensas, células e linhas críticas e apontamos qual módulo resolve o problema que mais pesa hoje.
Agendar diagnóstico de 30 minQuais condições do chão de fábrica metalmecânico o sistema precisa enfrentar?
Solução de prateleira costuma falhar aqui porque o ambiente metalmecânico tem condições que confundem um modelo genérico. O modelo é treinado e validado com imagens da sua planta, nessas condições.
Superfície metálica refletiva
Chapa, peça usinada e bancada polida refletem a iluminação e criam falsos contornos na imagem.
Fagulha, fumaça de solda e névoa de óleo
Solda MIG e TIG, esmerilhamento e fluido de corte deixam o ar carregado e sujam a lente com o tempo. O plano de manutenção das câmeras entra no projeto.
Galpão alto e iluminação irregular
Pé-direito alto, luz natural por telhas translúcidas e zonas escuras entre máquinas mudam a imagem ao longo do dia.
Oclusão por máquinas e pontes rolantes
Prensas, estruturas e cargas suspensas escondem partes da cena. O posicionamento das câmeras é definido no levantamento para cobrir o que importa.
Onde isso se aplica na planta
O que muda na operação metalmecânica?
Quase-acidente passa a ter registro
Cada entrada na zona de risco fica com imagem, máquina e horário. O SESMT atua na causa antes do acidente.
OEE com motivo de parada real
A parada deixa de cair em "outros" e passa a mostrar setup, ferramenta ou material. A engenharia sabe onde atacar primeiro.
Menos lote em triagem no cliente
O defeito visível é barrado na saída da operação, e não descoberto na linha do cliente.
Uma infraestrutura para vários problemas
Os mesmos servidores e câmeras atendem segurança, produção e qualidade. O projeto começa pelo módulo que paga primeiro e se expande depois.
Onde está o retorno na metalmecânica?
Na metalmecânica, o retorno costuma aparecer primeiro em uma de três frentes. O diagnóstico aponta qual delas pesa mais no seu histórico.
Acidente grave evitado
A NR-12 dedica um anexo específico a prensas e similares pela gravidade dos acidentes com essas máquinas. Registrar e reduzir a entrada na zona de risco ataca o evento de maior custo humano e jurídico.
Hora-máquina recuperada
Setup longo e microparada sem motivo são capacidade perdida em máquina cara. Com motivo e horário, a engenharia reduz o tempo parado sem investir em máquina nova.
Custo de não qualidade menor
Retrabalho, triagem de lote e reclamação de cliente caem quando o defeito visível é pego na operação que o gerou.
O que a visão computacional não resolve na metalmecânica?
- Não substitui as proteções fixas e móveis, os dispositivos de intertravamento e as cortinas de luz exigidos pela NR-12. O alerta por câmera é uma camada adicional de registro e aviso.
- Não faz medição dimensional com precisão metrológica. Tolerância de cota continua no calibrador, no traçador ou na máquina de medição.
- Não enxerga o interior de máquina enclausurada nem defeito interno da peça, como trinca não aparente.
- Não dispensa a limpeza periódica das câmeras em áreas de solda, jateamento e névoa de óleo.
Quais normas pesam na metalmecânica?
A plataforma não certifica conformidade. Ela gera registro e evidência para a gestão exigida pelas normas abaixo.
Trata da segurança no trabalho em máquinas e equipamentos, com exigências de proteção nas zonas de perigo e de capacitação dos operadores. O uAiZone registra a entrada de pessoas nessas zonas, e o uAiFace apoia o controle de quem acessa cada área.
Atribui ao empregador exigir o uso do EPI adequado ao risco. O uAiSafety gera o registro por área e turno na usinagem, na solda e na caldeiraria.
Trata do transporte e da movimentação de materiais, incluindo pontes rolantes e empilhadeiras. A área sob carga suspensa pode ser monitorada como zona de risco.
As referências a normas indicam onde a plataforma gera evidência. A interpretação e a aplicação da norma na sua planta seguem com o SESMT e o responsável técnico.
Perguntas frequentes sobre visão computacional em metalmecânica
A câmera pode substituir a cortina de luz ou o intertravamento da prensa?
Não. As proteções e os dispositivos de segurança da NR-12 continuam obrigatórios. A visão computacional adiciona aviso e registro: mostra quem entrou na zona de risco, quando e em qual máquina, o que ajuda a atacar a causa antes do acidente.
Funciona com fagulha de solda e reflexo de peça metálica?
Sim, desde que o modelo seja treinado com imagens da sua planta. Reflexo, fumaça e iluminação irregular fazem um modelo genérico falhar, por isso a validação acontece no seu ambiente antes da entrada em operação.
Dá para medir o OEE de prensa e CNC só com câmera?
A câmera detecta quando a máquina está parada ou produzindo e ajuda a classificar o motivo da parada. Combinada à contagem de peças, entrega a base de disponibilidade e desempenho do OEE sem instalar sensor na máquina.
Por qual módulo uma planta metalmecânica costuma começar?
Depende do histórico. Plantas com quase-acidentes em prensa começam pelo uAiZone, e plantas com OEE baixo e sem motivo de parada começam pelo uAiStop. O diagnóstico de 30 minutos aponta qual módulo paga o projeto primeiro.
O vídeo precisa sair da fábrica?
Não. O processamento pode rodar em servidor GPU dentro da planta, sem o vídeo sair de lá, ou em nuvem dedicada com o mesmo padrão de segurança. Nos dois casos, circulam eventos e indicadores.
Comece pela máquina mais crítica
Em 30 minutos, levantamos as câmeras que você já tem e o que dá para medir em segurança, produção e qualidade na sua planta metalmecânica.
Agendar diagnóstico de 30 min