Visão computacional na linha de produção: o que mede, por que importa e por onde começar
Visão computacional na linha de produção é usar as câmeras da fábrica, com modelos de inteligência artificial, para medir o que hoje depende de apontamento manual: quantas peças saíram, quando e por que a máquina parou, e quais unidades saíram fora do padrão. O resultado é um OEE calculado sobre o que aconteceu na linha.
O que é visão computacional aplicada à linha de produção?
É a leitura automática de imagens de câmera por modelos de inteligência artificial treinados para reconhecer o que interessa no processo: uma peça cruzando o fim da linha, uma máquina sem movimento, um rótulo torto, uma tampa faltando. Cada vez que o modelo reconhece um desses eventos, ele gera um registro com horário, linha e imagem.
A diferença em relação à visão de máquina tradicional, aquela câmera dedicada com iluminação controlada instalada num ponto de inspeção, está no alcance. Os modelos atuais conseguem trabalhar com as câmeras IP que a planta já tem para segurança patrimonial, desde que o ângulo e a distância permitam ver o que precisa ser medido. Uma mesma infraestrutura passa a servir contagem, paradas, qualidade e segurança.
Por que isso importa para quem gerencia a produção?
Porque a maior parte das decisões de chão de fábrica ainda é tomada sobre dado apontado à mão, no fim do turno. E esse dado tem três problemas conhecidos de qualquer gerente de produção:
- Chega tarde. A produção do turno só é conhecida quando o turno acabou, e a perda já aconteceu.
- Não bate. O apontamento manual raramente fecha com o que saiu da linha, e a diferença vira discussão entre produção, PCP e qualidade.
- Esconde as pequenas perdas. Microparadas de dois ou três minutos não entram na planilha, mas somadas ao longo do dia viram horas.
Enquanto isso, a planta costuma ter dezenas de câmeras gravando a linha o tempo todo, usadas só para investigar depois que algo deu errado. A visão computacional transforma esse vídeo, que já existe, em dado de produção em tempo real.
O que a câmera consegue medir na linha?
Três medidas cobrem a maior parte do que a gestão de produção precisa, e cada uma corresponde a um módulo da uAiLook:
Quantas peças saíram. O uAiCount conta a produção peça a peça na saída da linha, na esteira ou no posto de embalagem, por SKU, por turno e por hora. O modelo é treinado com imagens do seu produto, na sua iluminação e na velocidade da sua linha, e validado contra a contagem de referência antes de entrar em operação.
Quando e por que a máquina parou. O uAiStop detecta quando a máquina ou a linha para e quando volta a produzir. O critério de parada é definido por máquina: sem peça saindo, sem movimento do equipamento ou sem operador no posto. Cada parada fica com duração, imagem e motivo. Os motivos que a imagem permite distinguir, como falta de material ou setup, são classificados automaticamente; nos demais, o operador confirma no painel.
Quais unidades saíram fora do padrão. O uAiCheck faz a inspeção visual em todas as unidades que passam pelo ponto de inspeção, e não por amostragem: ausência de componente, montagem invertida, falha de rótulo, selagem ou preenchimento. Cada ocorrência gera alerta com imagem, horário e lote.
Na mesma infraestrutura, a planta pode ativar depois a verificação de EPI (uAiSafety) e o alerta de pessoa em zona de risco de máquina (uAiZone). A visão geral dos módulos está em /modulos.
Como a visão computacional muda o cálculo do OEE?
O OEE (eficiência global do equipamento) multiplica três fatores: disponibilidade, desempenho e qualidade. Cada um dos três módulos alimenta um deles:
| Fator do OEE | Pergunta que responde | Quem mede |
|---|---|---|
| Disponibilidade | Quanto do tempo planejado a máquina produziu? | uAiStop |
| Desempenho | Produziu na velocidade que deveria? | uAiCount |
| Qualidade | Quanto do que saiu estava bom? | uAiCheck |
Um exemplo ilustrativo mostra por que a origem do dado importa. Imagine um turno de 480 minutos, com ciclo ideal de 30 segundos por peça:
- A máquina ficou 60 minutos parada. Disponibilidade = 420 / 480 = 87,5%.
- Em 420 minutos, a capacidade era de 840 peças, e saíram 756. Desempenho = 756 / 840 = 90%.
- Das 756, 740 estavam boas. Qualidade = 740 / 756 = 97,9%.
- OEE = 87,5% x 90% x 97,9% = 77,1%.
Agora suponha que o apontamento manual tenha registrado só 30 dos 60 minutos de parada, porque as microparadas não entraram na planilha. A disponibilidade sobe para 93,75%, a capacidade calculada vai para 900 peças, e o desempenho cai para 84%. O OEE final continua em 77,1%.
O número total não mudou, mas a perda foi parar no lugar errado. A equipe passa a atacar velocidade de máquina, quando o problema real são paradas curtas que ninguém registrou. É por isso que medir cada fator na fonte vale mais do que ter um OEE bonito no fim do mês.
Câmera ou sensor: quando cada um faz sentido?
Sensor de contagem e sinal do CLP continuam sendo boas soluções em muitos casos. A escolha depende da máquina e do que se quer saber:
| Situação | Sensor ou CLP | Câmera com IA |
|---|---|---|
| Máquina moderna, com sinal de produção disponível | Resolve bem a contagem | Agrega imagem e motivo da parada |
| Máquina antiga ou linha manual | Exige instalação em cada ponto | Usa a câmera que já cobre a área |
| Saber por que parou, e não só que parou | Não mostra | Registra a imagem do momento |
| Contagem por SKU em linha com vários produtos | Exige integração com a programação | Modelo treinado com cada produto |
| Inspeção de defeito visível | Não cobre | Cobre o que aparece na imagem |
Na prática, as duas tecnologias convivem. A câmera costuma entrar primeiro onde o sensor não chega ou onde a pergunta é "por quê", não "quanto".
O que a visão computacional não resolve?
Limite declarado é parte do projeto, e evita expectativa errada:
- Não mede o que a câmera não vê. Peças sobrepostas ou encobertas no ponto de contagem, máquinas enclausuradas e faces da peça fora do campo de visão exigem ajuste de posição ou mais de um ponto de câmera.
- Não faz metrologia. Medição dimensional com tolerância de cota continua no calibrador e na máquina de medição. A contagem é por unidade visível.
- Não diagnostica a falha interna da máquina. O registro mostra que parou e o que era visível no momento; o defeito elétrico ou hidráulico continua com a manutenção.
- Não vê defeito interno. Trinca interna e contaminação invisível ficam fora da inspeção por imagem.
- Produto novo precisa de treinamento. Em linhas com troca frequente de produto, cada novo SKU ou novo tipo de defeito entra no modelo antes de ser contado ou inspecionado.
Processar na planta ou na nuvem?
As duas opções funcionam, e a escolha é do cliente. Com servidor GPU dentro da planta, o vídeo não sai de lá, o que simplifica a conversa com TI e com a LGPD e não depende do link de internet para a linha continuar sendo medida. Com nuvem dedicada, não há servidor para manter na fábrica.
Nos dois casos, o que circula para o painel são eventos e indicadores, não o vídeo contínuo. O dado pode ser exportado para ERP, MES e Power BI.
Por onde começar?
Projeto de visão computacional que começa pela planta inteira costuma travar. O caminho que funciona é o inverso:
- Escolha a perda mais cara. Pode ser a linha com mais parada sem motivo, o produto com mais reclamação de cliente ou o turno em que a contagem nunca bate.
- Faça o levantamento das câmeras. Verifique quais câmeras já cobrem os pontos de interesse e onde é preciso ajustar ângulo ou instalar uma nova.
- Valide contra uma referência. Antes de confiar no número, compare a contagem ou a detecção do modelo com uma contagem de referência da própria linha.
- Amplie na mesma infraestrutura. Com o primeiro módulo rodando, os demais são ativados no mesmo servidor e nas mesmas câmeras.
Para entender como cada módulo se aplica ao seu setor, veja os segmentos industriais.
Módulos citados neste conteúdo
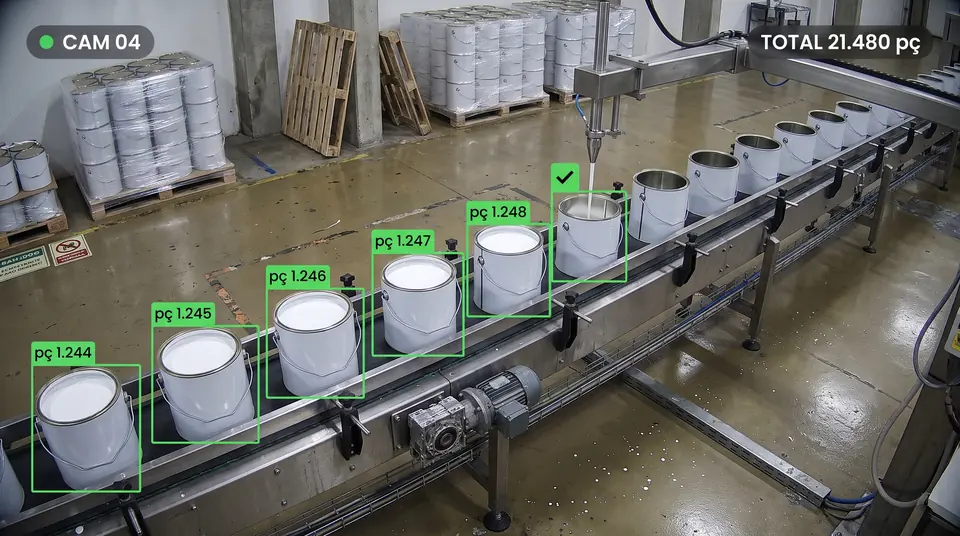
Contagem de produção
Peça a peça na saída da linha, por SKU e por turno.
Ver o módulo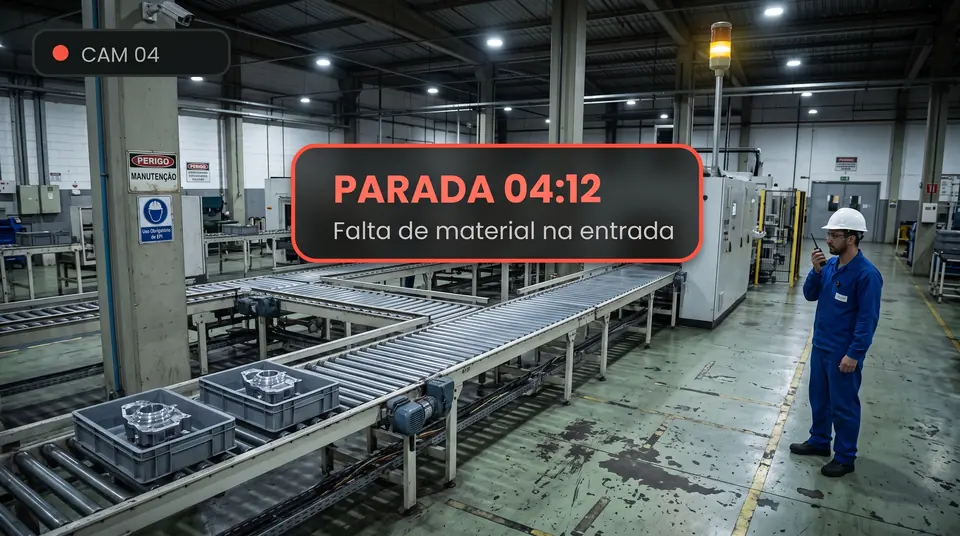
Paradas e motivos
Parada detectada em segundos, motivo classificado ou registrado, gravação registrada.
Ver o módulo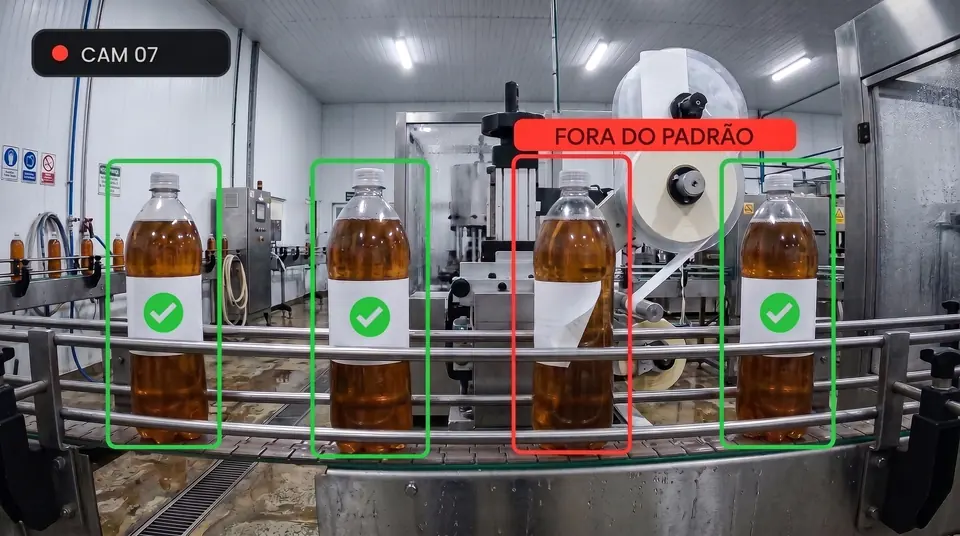
Anomalias e qualidade
Desvio de padrão e refugo apontados antes de fechar o lote.
Ver o móduloPerguntas frequentes
Preciso trocar as câmeras da fábrica para usar visão computacional?
Na maioria dos casos, não. Os módulos usam as câmeras IP existentes, com integração nativa Hikvision e suporte a ONVIF e RTSP. O levantamento aponta apenas os pontos em que o ângulo ou a distância não permitem a leitura.
Funciona em linha rápida?
O modelo é treinado com imagens da sua linha, na sua velocidade e iluminação, e validado contra a contagem de referência antes de entrar em operação. É nessa validação que se confirma se o ponto de câmera escolhido dá conta da velocidade.
A visão computacional substitui o apontamento do operador?
Substitui a parte repetitiva: contar peças e marcar início e fim de parada. Quando o motivo da parada não é visível na imagem, o operador ainda confirma o motivo no painel, mas sobre um evento já registrado, com horário e duração.
Dá para calcular o OEE só com câmera?
Sim, quando os três fatores são medidos: paradas com o uAiStop, produção com o uAiCount e refugo com o uAiCheck. Também é possível combinar a câmera com dados que já vêm de sensor ou do CLP nas máquinas que têm esse sinal.
Quanto tempo leva para começar?
Depende do número de linhas, das câmeras disponíveis e de quantos produtos o modelo precisa aprender. O primeiro passo é um diagnóstico de 30 minutos com a engenharia, que define o escopo e a linha piloto.
Quer ver isso funcionando com as câmeras da sua planta?
Em 30 minutos, a engenharia avalia o seu cenário, as câmeras existentes e por qual módulo começar.
Agendar diagnóstico de 30 min